게시일 2026.09.26
본문
Summary
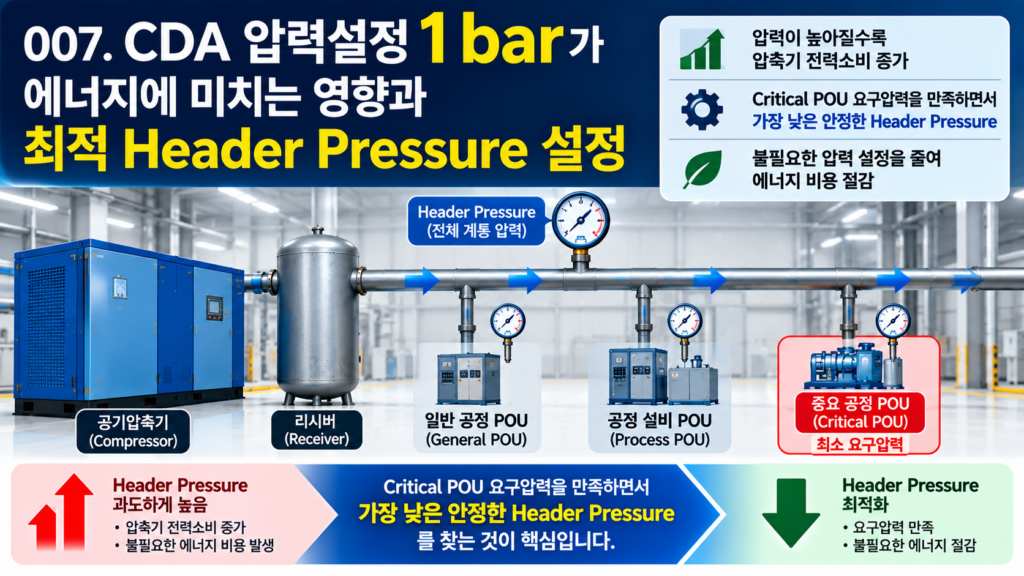
CDA Header Pressure를 1 bar 낮추면 무조건 일정 비율의 에너지가 절감된다고 단정하면 안 된다. 에너지 영향은 Compressor 형식, Control 방식, 실제 Demand, Artificial Demand, Distribution Pressure Drop과 Point-of-Use 최소 요구압력에 따라 달라진다. 핵심은 생산 신뢰성을 유지하면서 어디까지 Pressure를 낮출 수 있는지를 실측 Trend로 결정하는 것이다.
Engineering Principle
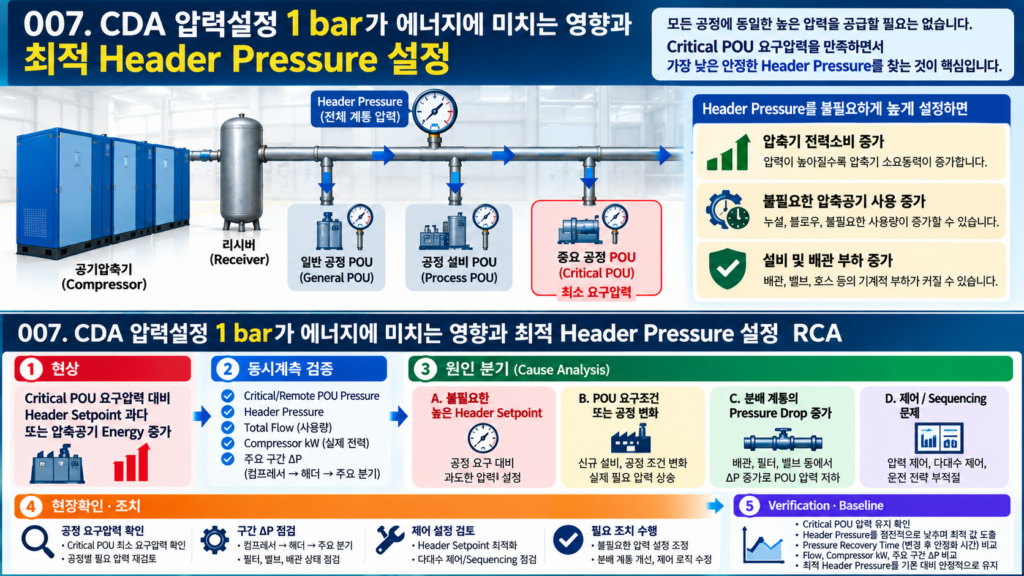
Compressor Discharge Pressure가 높아질수록 일반적으로 요구 Power도 증가한다. CAGI는 Excess Operating Pressure 2 psig당 Compressor Power가 약 1% 증가하는 경험적 가이드를 제시하지만 이는 모든 Compressor에 동일 적용되는 보증값이 아니다. 실제 절감량은 OEM Performance Data 또는 현장 kW 측정으로 확인한다. Pressure를 낮추면 Supply Side Compressor Power 감소와 Demand Side Artificial Demand 감소 효과가 함께 나타날 수 있으므로 Setpoint만이 아니라 POU 요구압력, Distribution ΔP, Leak와 비생산 사용을 함께 본다.
정상·이상 판단 논리
| Trend | 판단 |
|---|---|
| Header Pressure 높음 + POU Margin 충분 | Setpoint 최적화 여지 |
| Header 높음 + 특정 POU만 저압 | Local ΔP/Restriction 우선 |
| Pressure 낮춤 후 POU 안정 + kW 감소 | 최적화 방향 유효 |
| Pressure 낮춤 후 Alarm/Cycle Time 악화 | POU 최소압 미달 또는 Local Restriction |
| Pressure 낮춤 후 Cycling 증가 | Control Band/Sequencing/Storage 재검토 |
Failure Modes
- POU 최소 요구압 미확인 상태에서 Header Setpoint만 낮춤
- Filter/Dryer/Valve/Piping ΔP를 높은 Compressor Pressure로 보상
- Remote/Critical POU Pressure 미측정
- Leak와 Artificial Demand가 큰 상태에서 Supply Pressure만 조정
- Multi-Compressor Sequencing 미조정
- 변경 전후 생산량·Flow·kW 조건 불일치
필수 동시계측
| 항목 | 목적 |
|---|---|
| Compressor Discharge Pressure | Supply 설정 확인 |
| Main Header Pressure | System Pressure Trend |
| Critical/Remote POU Pressure | 공정 최소압 확보 |
| Total Flow | Demand 변화 |
| Compressor별 kW | 실제 Energy 영향 |
| Load/Unload 또는 Capacity | Control 영향 |
| 주요 구간 ΔP | Restriction 분리 |
| 생산량/설비상태 | 동일 조건 비교 |
RCA 및 최적 Setpoint 결정 절차
- Critical POU의 OEM/Process 최소 요구압을 확인한다.
- 정상 생산조건에서 Discharge, Header, Remote/POU Pressure Baseline을 확보한다.
- 구간별 ΔP를 확인해 불필요한 Pressure Drop을 먼저 제거한다.
- Leak, Blow, Purge, Artificial Demand를 점검한다.
- 낮은 위험 범위에서 Setpoint를 단계적으로 조정하며 POU Pressure, kW, Flow, Control 상태를 동시 Trend한다.
- POU Margin과 생산 안정성을 유지하면서 kW 또는 Specific Energy가 개선되는 지점을 Candidate Setpoint로 잡는다.
- Peak Demand와 Worst-case 조건에서 재검증한다.
Field Inspection
Compressor Room 계기만 보지 말고 가장 멀거나 Pressure-sensitive한 장비 근처에서 Dynamic Pressure를 측정한다. Filter/Dryer/Valve 전후 ΔP는 동일 Flow 조건에서 비교하고, 특정 Branch만 저하되면 Local Restriction 또는 Pipe Sizing 문제를 우선 확인한다.
Corrective Action
- 불필요한 Filter/Dryer/Valve/Piping Pressure Drop 제거
- Leak 및 비생산성 사용 제거
- Critical POU 요구압만 확보하도록 System Setpoint 조정
- 필요 시 Local Regulator, Secondary Storage, Demand Control 검토
- Lead/Lag, Master Controller, VSD Trim Setpoint 재조정
- 고압이 필요한 소수 설비는 Local Booster/별도 Supply 검토
잘못된 조치와 주의사항
- 1 bar 낮추면 무조건 몇 % 절감: 실제 절감량은 실측 kW 또는 OEM Performance로 검증한다.
- POU 저압을 Setpoint 상승으로만 해결: Local ΔP와 Restriction을 먼저 본다.
- 평균 Pressure만 확인: 순간 Minimum/Dynamic Pressure를 확인한다.
- Setpoint만 변경하고 Sequencing 미조정: Cycling과 Unload Loss가 증가할 수 있다.
Verification
동일하거나 비교 가능한 생산조건에서 Critical POU의 최소 Dynamic Pressure가 요구조건을 만족하는지 확인하고 Header Pressure, Total Flow, Compressor별 kW, Capacity 상태를 비교한다. Energy Performance는 가능하면 Specific Energy = kWh / 실제 생산 압축공기량으로 비교한다. Pressure는 낮아졌지만 Production Alarm, Cycle Time 악화, Cycling 증가 또는 Specific Energy 악화가 발생하면 완료로 판단하지 않는다.
Baseline Management
Compressor Discharge Pressure, Main Header Pressure, Critical/Remote POU Pressure, Total Flow, Compressor별 kW, Capacity State, 주요 ΔP, 생산량을 같은 Timestamp로 저장한다. 생산 Mix나 Peak Demand Pattern이 바뀌면 Baseline을 갱신한다.
Conclusion
최적 Header Pressure는 가능한 한 낮은 압력이 아니라 모든 Critical POU가 필요한 최소압을 확보하면서 전체 System Energy가 최소가 되는 압력이다.
기술 출처 및 참고 표준 규격
수치·성능·기준은 설비 형식과 운전 조건에 따라 달라질 수 있으므로 적용 전 원문 조건을 확인하십시오.
- https://www.cagi.org/working-with-compressed-air/ (cagi.org)
- https://www.cagi.org/assets/documents/pdfs/handbook/Chapter_4_handbook_Final2021.pdf?updated=1779179977 (cagi.org)
- https://www.energy.gov/cmei/ito/compressed-air-systems (energy.gov)
- https://betterbuildingssolutioncenter.energy.gov/better-plants/compressed-air (betterbuildingssolutioncenter.energy.gov)